
一台 4400 纸机的技术员拿着两张纸样来找我:同一批原纸,同样上 1.5 g/m² 的施胶量,左边这张 Cobb 值 28 g/m²、印刷不掉毛,右边这张 Cobb 值 45 g/m²、一擦就起粉。查下来两条线的差别只有一个——一条在施胶液里加了 0.3% 的羟丙基甲基纤维素(HPMC,Hydroxypropyl Methyl Cellulose),另一条只用了变性淀粉。
表面施胶这件事,主体粘结靠淀粉,但淀粉有个天生的短板:成膜脆、保水差、在压区容易随水迁移到纸幅内部。羟丙基甲基纤维素补的正是这三点。它不是替代淀粉,是把淀粉的膜补完整。下面按粘度选择、加量、温度窗口、复配比例、故障排查五件事讲,都是开机台上能直接用的判断。
浆内施胶解决的是抗水,表面施胶解决的是表面强度和印刷适性,两者不是一回事。未经表面施胶的纸,表面纤维结合力弱,印刷时油墨的粘力会把纤维拉起来,形成掉毛掉粉;同时表面孔隙不均,油墨吸收快慢不一,印品出现花斑。
表面施胶要同时达成四个目标:提高表面强度、控制吸水性、改善平滑度、减少后续涂布时的胶黏剂渗透。行业里常用的判据有三项:Cobb 值(吸水度,单位 g/m²)、IGT 表面强度(m/s)、以及印刷后的掉毛等级。文化纸的 Cobb 值一般控制在 30 g/m² 以下,涂布原纸要求更严。
这三项指标里,Cobb 值和表面强度经常互相拉扯。施胶量加大能压 Cobb,但膜太厚会让纸面发脆、折页时开裂;施胶量偏小则表面强度不够。所以真正的技术点不在「加多少胶」,而在「膜的质量」——这正是高分子助剂能起作用的地方。
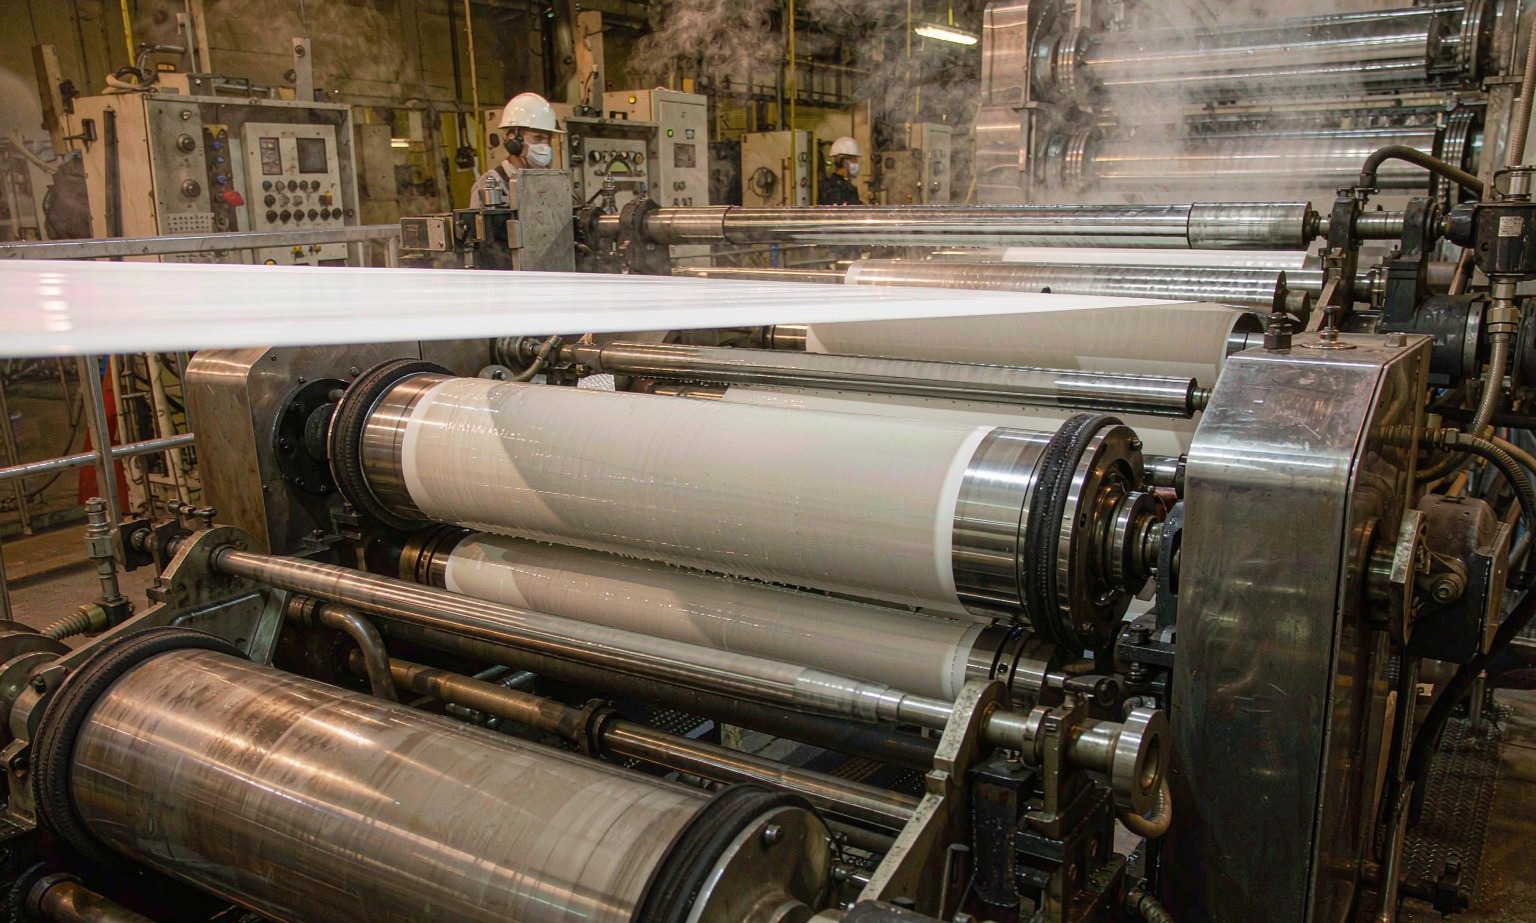
图1:造纸机施胶压榨段与烘缸蒸汽
羟丙基甲基纤维素是纤维素经碱化后分别引入甲氧基和羟丙氧基得到的非离子型醚。甲氧基提供疏水性,羟丙氧基提供柔韧性和水溶性,两者比例决定了它的凝胶温度和成膜性质。造纸施胶用的牌号通常要求 2% 水溶液粘度在 5–400 mPa·s 之间,凝胶温度 55–65 ℃。
它在施胶液里做三件事。其一,保水。压区停留时间只有几十毫秒,施胶液如果水分快速被纸幅吸走,胶料就停留在表面形成厚而脆的膜。羟丙基甲基纤维素把水锁在液相里,让胶料有时间均匀铺展并适度渗透。其二,成膜。它的连续膜柔韧性好,能把淀粉颗粒之间的空隙填上,形成完整覆盖。其三,流变调节。它让施胶液在低剪切下保持较高粘度,减少压区飞溅和横向迁移。
三件事里保水是主要贡献。有一组对比:纯变性淀粉施胶液在压区保水值约 62%,加入 0.3% 羟丙基甲基纤维素后提到 81%,同一施胶量下 Cobb 值从 45 降到 31 g/m²。这也是为什么它能用很小的加量撬动明显的效果。
粘度选择按纸机速度和施胶方式定。低速纸机、膜转移施胶,选 5–30 mPa·s 的低粘牌号,流动性好、不易在计量棒处堆积;高速纸机、池式压榨,选 50–400 mPa·s 的中高粘牌号,抗剪切稀释能力强。选错的典型表现是:高粘牌号用在高速机上,施胶液在辊面甩溅、横幅定量不匀;低粘牌号用在池式压榨,保水不足、Cobb 值下不来。
加量按对绝干淀粉的比例计,常规区间 0.2%–0.8%。注意这是相对淀粉的比例,不是相对施胶液总量的比例,这两个口径在不同厂的配方单上写法不一,换算错误是常见事故源。经验值是每 100 kg 淀粉配 0.3–0.5 kg 羟丙基甲基纤维素,效果和成本的平衡点多数落在这里。
加过量不会让指标继续变好,反而带来三个副作用:施胶液粘度上升导致泵送困难和管路结皮;纸面出现光泽不匀的云斑;以及成本线性上升。有厂把加量从 0.4% 提到 1.2%,Cobb 值只再降 2 g/m²,但施胶液粘度翻了近一倍,只能稀释降粘,等于白加。
羟丙基甲基纤维素的水溶液有热凝胶特性:温度升到凝胶点附近,高分子从溶液中析出、形成三维网络,溶液变成凝胶。这个过程是可逆的,但对施胶来说是灾难——胶液在管路或辊面上凝胶后,会形成难以溶解的颗粒,在纸面上形成斑点。
所以施胶液的温度要控制在凝胶温度以下至少 10 ℃。用 55–65 ℃ 凝胶点的牌号,施胶液温度应保持在 45 ℃ 以下;夏天管线暴露在车间高温环境下,尤其要注意,加一段冷却或缩短循环回路都能解决。反过来,温度过低也有问题:低于 20 ℃ 时溶解速度明显变慢,配液时要延长搅拌时间,否则未溶颗粒同样会带进施胶液。
配液操作上有个顺序要求:羟丙基甲基纤维素必须先分散在热水(80 ℃ 以上)中形成悬浮液,再补冷水降温溶解。直接把粉料倒进冷水会立刻外层水化、内部形成干芯团块,这种团块一旦形成,靠搅拌很难再打开。生产上管这个叫「鱼眼」。
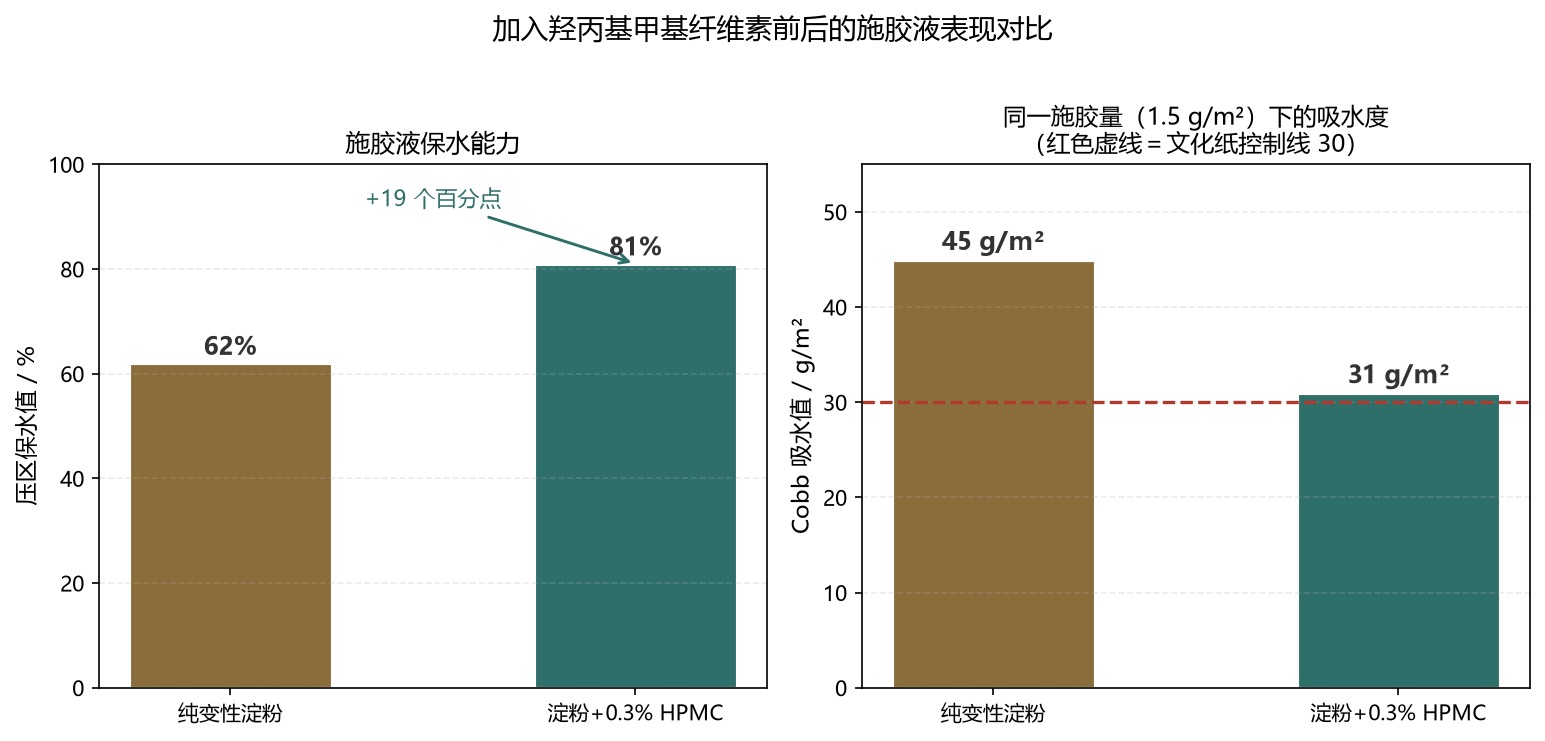
图2:压区保水值与同一施胶量下的 Cobb 吸水度
主流方案是「变性淀粉打底 + 羟丙基甲基纤维素补膜」。淀粉提供主体粘结和成本优势,一般占施胶液固含量的 85%–95%;羟丙基甲基纤维素补保水和柔韧性,占 0.2%–0.8%。这个组合在文化纸、包装纸、涂布原纸上都成立。
与聚乙烯醇(PVA)的关系要谨慎。PVA 的成膜强度和耐溶剂性更好,但存在两个问题:一是溶解需要高温熬煮,能耗高;二是部分品种在食品接触纸和可回收纸上的合规性受限。用羟丙基甲基纤维素部分替代 PVA,可以在保持表面强度的前提下降低熬煮温度和能耗,这是近年包装纸厂改造的一条常见路径。
复配时的加料顺序建议是:淀粉糊化完成 → 降温至 60 ℃ 以下 → 加羟丙基甲基纤维素溶液 → 加其他助剂(消泡剂、抗水剂、染料)。把羟丙基甲基纤维素放在糊化阶段一起加,会让它在高温下提前凝胶,失去保水作用。抗水剂(如烷基烯酮二聚体)放在末段投入,避免与高分子竞争吸附位点。
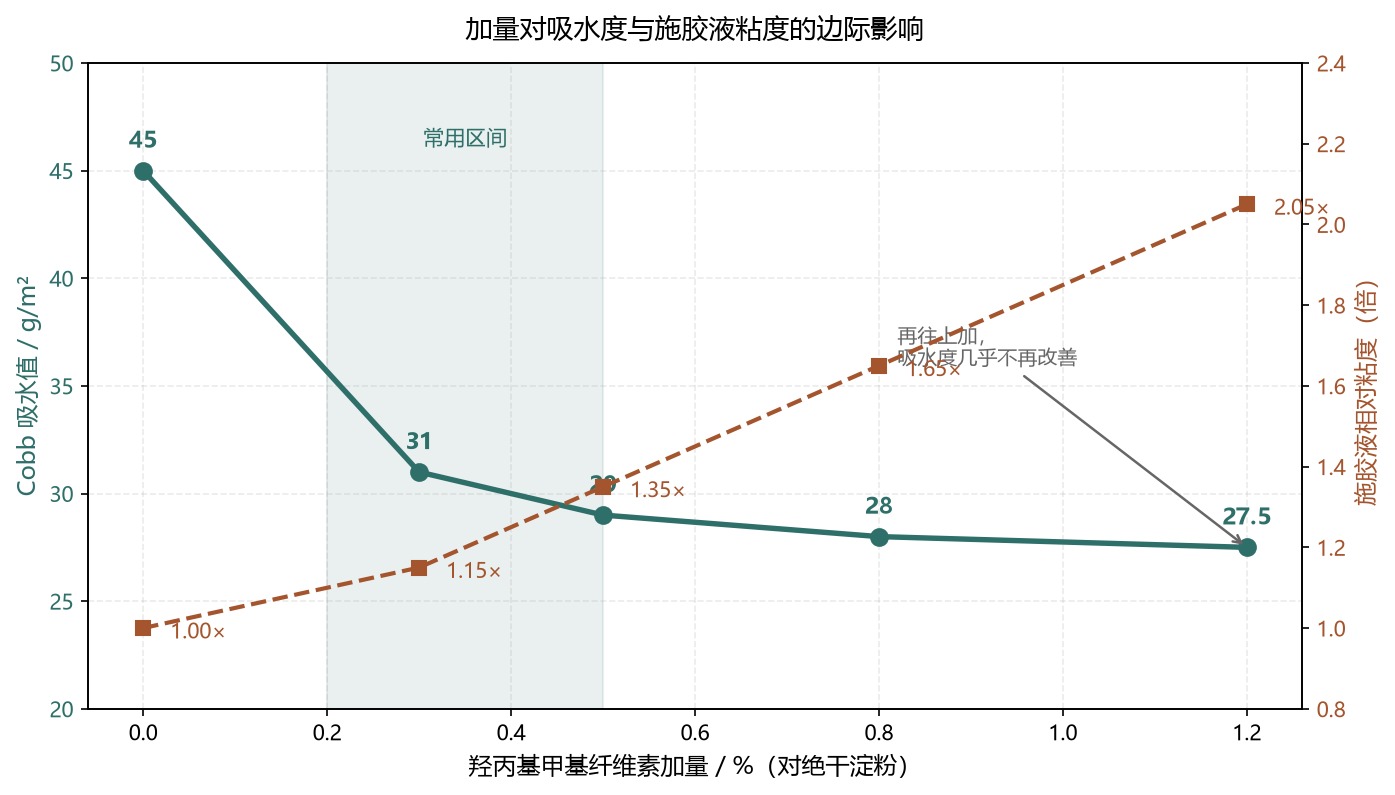
图3:加量对 Cobb 吸水值与施胶液粘度的边际影响
斑点先看形状。规则圆点、边缘清晰,多数是未溶颗粒或凝胶块;不规则云斑、边缘发散,多数是消泡不良或胶液迁移不匀。前者查配液温度和溶解工艺,后者查消泡剂用量和压区压力分布。
起泡要看泡沫的稳定性。羟丙基甲基纤维素本身是表面活性物质,会稳泡,所以用它之后消泡剂用量通常要相应上调,不是配方错了。判断方法是取施胶液静置 10 分钟看泡沫层厚度,超过 5 mm 就要调整。注意消泡剂不能过量,过量会造成缩孔和纸面油点。
粘度漂移分两种。一种是用同一批产品、同一配方,粘度逐日上升,多半是微生物污染,尤其夏天和淀粉共存时;应当检查储罐清洁周期并加防腐剂。另一种是换批后粘度突变,属于产品批次波动,要拿留样做对比测试,同时核查供应商的粘度检验条件是否一致——2% 溶液、20 ℃、转子转速这几项如果不统一,测出来的数字没法比。
还有一处容易忽略:施胶液的回流比。回流量过大时,胶液反复经过泵和管路承受剪切,高分子会降解,表现为粘度持续下降而非上升。这种漂移靠补加产品是补不回来的,要从降低回流比入手。
Q1. 羟丙基甲基纤维素在表面施胶里的加量是多少?
A:按对绝干淀粉的比例计,常规区间 0.2%–0.8%,常见平衡点是每 100 kg 淀粉配 0.3–0.5 kg。注意这是相对淀粉的比例,不是相对施胶液总量的比例,两个口径换算错误是常见事故源。
Q2. 造纸表面施胶该选多少粘度的羟丙基甲基纤维素?
A:低速纸机、膜转移施胶选 5–30 mPa·s 的低粘牌号,流动性好、不易在计量棒堆积;高速纸机、池式压榨选 50–400 mPa·s 的中高粘牌号,抗剪切稀释能力强。选错会出现甩溅、横幅不匀或保水不足。
Q3. 为什么施胶液温度要控制在凝胶温度以下?
A:羟丙基甲基纤维素的水溶液升温到凝胶点会析出形成凝胶,在管路和辊面形成难溶颗粒,在纸面形成斑点。施胶液温度应低于凝胶温度至少 10 ℃,用 55–65 ℃ 凝胶点的牌号时保持在 45 ℃ 以下。
Q4. 羟丙基甲基纤维素怎么溶解才不起鱼眼?
A:必须先分散在 80 ℃ 以上的热水中形成悬浮液,再补冷水降温溶解。直接把粉料倒进冷水会外层水化、内部形成干芯团块,靠搅拌很难再打开,生产上称为鱼眼。
Q5. 施胶液粘度逐日上升是什么原因?
A:同一批产品同一配方下粘度逐日上升,多数是微生物污染,夏天与淀粉共存时更容易发生,应检查储罐清洁周期并加防腐剂。若是换批后突变,则属批次波动,需拿留样对比并核查粘度检验条件是否一致。


