
铸造车间里有个说法流传很广:型砂强度不够就加膨润土。这话对一半。膨润土加多了,湿压强度是上去了,可型砂发气量跟着涨、粘模变严重、旧砂回用越来越难。真正被忽略的是辅料那一档——羧甲基淀粉钠(CMS,Sodium Carboxymethyl Starch)这类冷水可溶的有机粘结辅料,用量只有膨润土的十分之一,却能把湿态强度和表面强度同时往上抬,还能改善溃散。
它做的是"补强",不是"主粘"。黏土(膨润土)靠吸水膨胀形成粘结桥,是型砂强度的主体;CMS 溶在水里成膜,包覆在砂粒表面,干燥时把相邻砂粒"点焊"住,补的是黏土桥的薄弱处。
三处补强效果明显。其一是湿压强度,尤其是细砂和高含泥旧砂,黏土桥不够密,CMS 的薄膜能把缺口填上。其二是表面强度,浇注时金属液冲刷型壁,表面强度不够就掉砂、夹砂;CMS 在型壁形成致密膜层,抗冲刷能力提升。其三是溃散性,有机膜在高温下热解,落砂时型块自己散开,比纯黏土砂好清。
要注意区分砂型和砂芯。砂芯(尤其树脂砂芯、水玻璃芯)的主粘结体系不是黏土,CMS 在那里只是辅料;砂型(外型、潮模砂)才是它真正的主战场。这两件事经常被写混,选型时先问清是哪一个。顺带说一句,羧甲基淀粉钠的成膜逻辑在别的行当也通用——造纸表面施胶、纺织经纱上浆靠的都是同一层膜,只是对象从砂粒换成了纤维,考核指标从湿压强度换成了表面强度与抗磨。
图1:铸造潮模砂造型与型砂混制
占砂重 0.5%–1.5%,常规 0.8%–1.2%。这个区间比糊精低,原因在溶解方式。
糊精要糊化才起粘,现场加糊精得配热水或者延长混砂时间,混不匀就出现"白点",浇注后局部掉砂。CMS 是冷水可溶的,直接撒进湿砂里,混砂 90–120 s 就能分散开。溶解快带来两个好处:掺量可以压低,混砂时间可以缩短。
掺量的天花板不在强度,在发气量。CMS 是有机物,浇注时热解产生气体。掺量从 0.8% 提到 1.5%,湿压强度可能只涨一档,发气量却明显上升,铸件气孔风险跟着走高。行业里常把型砂发气量内控线放在 15 mL/g,接近这条线时,再往上加 CMS 就是拿铸件质量换强度,不划算。
还有一条经验:掺量要和膨润土配平。膨润土 6%–10% 是湿型砂的常规区间,CMS 加得多的配方,膨润土可以往下压 1–2 个百分点,总粘结成本未必上升,而发气量和粘模倾向会变好。这个"此消彼长"的关系,比单纯加某一种料更值得调。
两个方向的原因,先分清再动手。
粘模多半是水分和掺量一起偏高。CMS 提高浆体粘聚性,型砂含水如果还按老配方停在 4.5%,砂子就发黏,粘在模具上。处理办法是把含水压到 3.0%–3.5%,同时把 CMS 掺量回调 0.2 个百分点,混砂时间拉长 30 s 让水分分布更均匀。
塌箱则指向湿压强度不足或紧实度不够。CMS 掺量偏低、膨润土失效(旧砂里死黏土多)、混砂不充分,都会出现。判据是测湿压强度和紧实率:湿压强度低于 0.06 MPa 而紧实率偏高,说明水分多、有效黏土少,此时该补膨润土和 CMS,而不是加水。
还有一种隐蔽情况:旧砂回用比例高。反复回用的旧砂里,CMS 的残留膜会累积,表现出"怎么加都不结实、还越加越粘"。这时要做的是提高新砂比例或加大除尘,而不是继续加粘结剂。
要变,而且方向不是一律往上加,得看旧砂里剩下什么。
旧砂回用率高(60% 以上)的车间,常见的麻烦是粘结剂残留累积。CMS 的有机膜在反复回用中不会完全烧失,一部分残留在砂粒表面,表现为型砂"越用越粘、强度却不涨"。这时候把 CMS 掺量往上加,只会让粘模和发气量同时恶化。正确做法是先把残留降下来——提高新砂比例、加大再生机的除尘风量、或者把含泥量控制在 0.5% 以内。
另一头是有效黏土衰减。旧砂里死黏土比例高,吸水膨胀能力下降,湿压强度掉。这种情况补的是膨润土,不是 CMS;CMS 只能补表面强度,补不了黏土桥的缺失。判据是测亚甲基蓝吸附量(判断有效黏土含量),有效黏土低于 6% 时,先补黏土再谈辅料。
实际操作里,一个比较稳的做法是建一条"旧砂比例—掺量"对照表:每上调 10 个百分点的旧砂比例,先复测湿压强度、紧实率、发气量三项,再决定 CMS 和膨润土各调多少。凭经验拍数字,在旧砂比例变化大的车间往往失效。
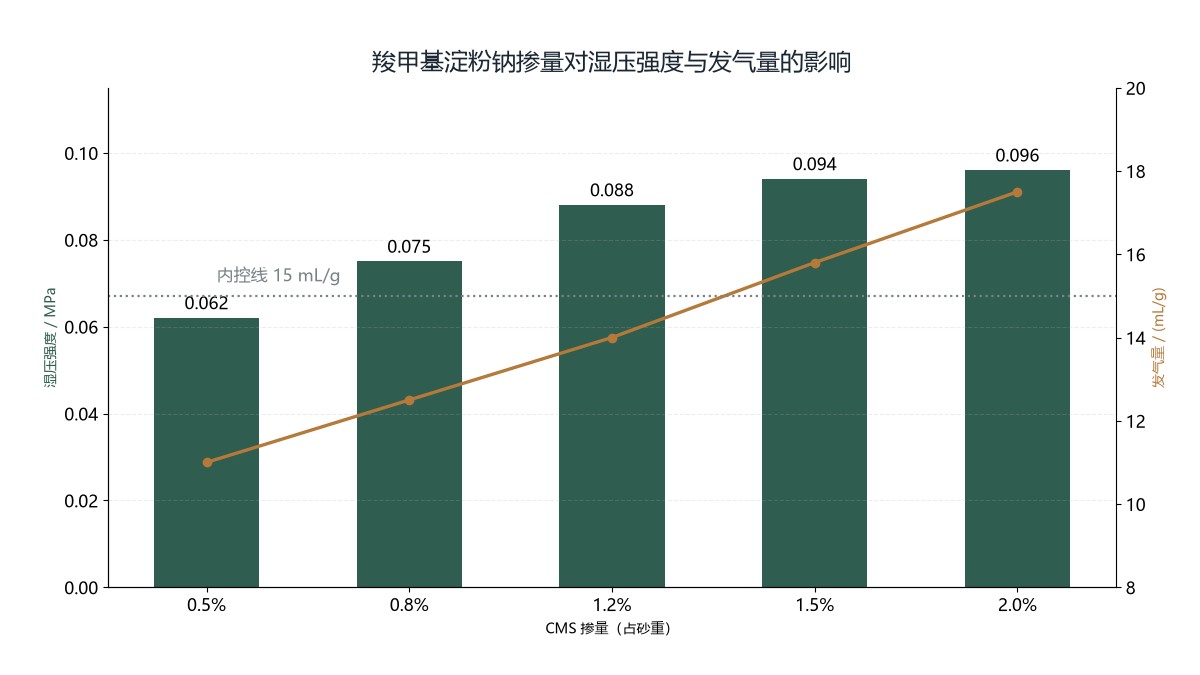
图2:CMS 掺量与湿压强度、发气量的关系
能替一部分,不能全替,这是成本与性能的折中。
羧甲基纤维素钠(CMC,Sodium Carboxymethyl Cellulose)的成膜强度和耐水性比 CMS 好,用在中高压造型、或者对表面强度要求高的件上更稳;CMS 的价格低、冷水溶解快、溃散性好,用在中小件、批量潮模砂上更经济。行业里常见的做法是两者复配:CMS 打底占大头,CMC 补表面强度,比例按铸件壁厚和浇注温度调。
复配时要注意溶解顺序。两者都是冷水可溶,但同时投入容易抱团,正确做法是先撒 CMS 混 60 s,再撒 CMC 混 60 s,中间不加水。这个小细节在实验室看不出差别,到了连续混砂机上就是"堵不堵砂管"的区别。
四项。其一是粘度,配 2% 水溶液在 25℃ 下测,工业级 CMS 常见 200–800 mPa·s(中低粘档适合型砂),批间波动超过 20% 要警惕。其二是取代度,0.2–0.7 之间,型砂辅料取中低取代度就够,取代度高的溶解快但成本高。其三是水分,不超过 10%,水分高了结块、计量失真。其四是水不溶物,越低越好,残渣多了会在型砂里留下不溶颗粒,浇注后形成夹杂。
还有一项是溶解速度的现场验证:取 1 g 样品撒进 100 mL 常温水,缓慢搅拌,看完全溶解所需时间。超过 3 min 的产品在连续混砂线上会来不及分散。像聚隆纤维素这类做工业级淀粉醚的供应商,把粘度、取代度、水分、水不溶物四项写进随货报告,验收时对着报告抽查两项就能定批。
顺带说成本账:CMS 在型砂配方里占比不到 1.5%,按吨砂算,多用 0.3 个百分点增加的成本,往往被"减少废品率"和"降低膨润土用量"两项抵掉。降本时先动旧砂回用比例和除尘,不要先砍粘结辅料。
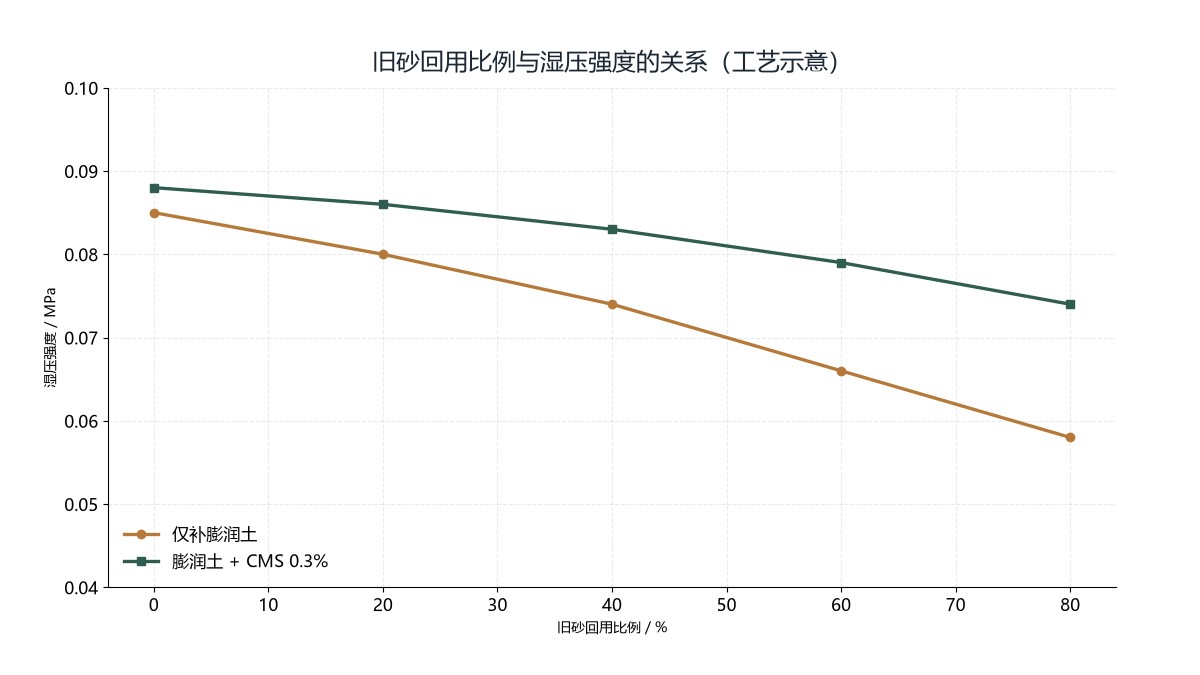
图3:旧砂回用比例与湿压强度的关系
(FAQ 见下方问答块)
Q1. 铸造型砂用羧甲基淀粉钠加多少?
A:按砂重计,羧甲基淀粉钠(CMS)常规掺量 0.5%–1.5%,多数潮模砂配方落在 0.8%–1.2%。掺量上限主要受发气量约束,行业常把型砂发气量内控线放在 15 mL/g,接近该值时不宜再加。
Q2. 羧甲基淀粉钠能替代糊精做型砂粘结剂吗?
A:可以替代大部分用途。羧甲基淀粉钠冷水可溶,无需糊化,混砂 90–120 s 即可分散,掺量比糊精低;糊精需热水或延长混砂时间,混不匀易出现白点。要求高表面强度的铸件,可用羧甲基淀粉钠与羧甲基纤维素钠复配。
Q3. 型砂发气量大怎么办?
A:先查有机辅料总量。羧甲基淀粉钠属有机粘结辅料,掺量每上调一档,发气量随之上升。做法是把掺量压回 1.2% 以内、同时降低型砂含水到 3.0%–3.5%,并检查旧砂回用比例是否过高导致残留物累积。
Q4. 加了羧甲基淀粉钠为什么粘模?
A:多因水分与掺量同时偏高。纤维素类辅料提高粘聚性后,若含水仍停在 4.5% 左右,型砂发黏易粘模。处理方法是把含水降到 3.0%–3.5%、掺量回调约 0.2 个百分点,并延长混砂时间让水分分布均匀。
Q5. 羧甲基淀粉钠和膨润土怎么配比?
A:湿型砂膨润土常规 6%–10%。羧甲基淀粉钠掺量较高的配方,膨润土可下调 1–2 个百分点,总粘结成本未必上升,而发气量与粘模倾向会改善。配比调整后应复测湿压强度、紧实率与发气量三项。


