
羧甲基纤维素钠在陶瓷里就两个用量区间:作坯体临时粘结剂时按干坯料计 0.2%–0.8%,作釉浆悬浮剂时 0.1%–0.5%。羧甲基纤维素钠陶瓷坯体的价值是把生坯抗折强度拉高 20%–50%,羧甲基纤维素钠釉浆的价值是把 24 h 沉降率压下来。但只要釉料电解质含量高,就该改用羟丙基甲基纤维素(HPMC)。
原因不复杂。其一,CMC 是水溶性高分子,靠长链在颗粒之间架桥,把没有塑性的石英、长石临时粘成一体,烧成阶段基本分解排出。其二,它的效果对掺量极为敏感,往上加不一定更好,超过某个点反而把坯体透气性堵住。下面把坯体、釉浆、以及和 HPMC 的取舍边界分三段讲清楚。
作用只有一个:把没有可塑性的颗粒临时粘住,让生坯在进窑之前搬得动、修得动、不掉边缺角。它不参与成瓷反应,也不改变坯体配方。
机理是桥连(见图2):CMC 长链同时吸附在几个颗粒表面,形成三维临时网络。正因为它靠“一条链挂住多个颗粒”起作用,掺量存在明显的边际递减——曲线先陡后平。
所以坯体端的问题往往不是“加得不够”,而是加多了还在往上补。先测生坯抗折强度(MPa),再决定要不要动掺量。
图1:陶瓷厂坯体压制与施釉线现场
釉浆要的状态是“静置不沉、搅动就流”:屈服值和触变性都得有,但不能过头。三个参数绑在一起调才有意义,单看一个必然跑偏。
这里有个高频误判:看到沉降快就加 CMC。加到过量以后触变过强,釉浆在釉桶里是稠的、经过泵和喷枪剪切又变稀,同一片砖上厚薄不均,釉面开始出针孔和缩釉。
不确定自己的釉料该走哪条掺量线?把釉料配方、密度和涂-4 杯流速发过来,聚隆纤维素可以按你的电解质情况给一版掺量建议,不用你先试错。
差别不在谁更强,而在谁能扛电解质。CMC 是离子型,HPMC 是非离子型,这一条决定了后面所有现象。
| 对比项 | 羧甲基纤维素钠(CMC) | 羟丙基甲基纤维素(HPMC) |
|---|---|---|
| 掺量(干基,坯体 / 釉浆) | 0.2%–0.8% / 0.1%–0.5% | 0.2%–0.5% / 0.1%–0.3% |
| 离子型与耐电解质 | 离子型。遇 Ca²⁺/Mg²⁺ 及高电解质釉料易絮凝,粘度骤降 | 非离子型。耐电解质与耐温更好,配方波动容忍度更高 |
| 价格量级 | 基准价 | 价格量级约为 CMC 的 2–3 倍 |
| 溶解 | 冷水可溶,低速搅拌 30–60 分钟 | 溶解更慢,需要更长时间和更稳的搅拌 |
| 适用场景 | 电解质低的坯体与釉浆、对成本敏感的大批量产品 | 高电解质釉料(石灰石、白云石、熔块用量大)、釉烧温度偏高的场景 |
看三个信号,出现任何一个,就该换,而不是加量。
反过来看,如果釉料电解质很低、产品对成本敏感,CMC 更划算:同等增稠效果下用量更省、溶解更快、价格量级更低。所以不是“非要 HPMC”,而是“在高电解质场景里 CMC 已经不划算”。这条边界比记住哪个牌号更重要。
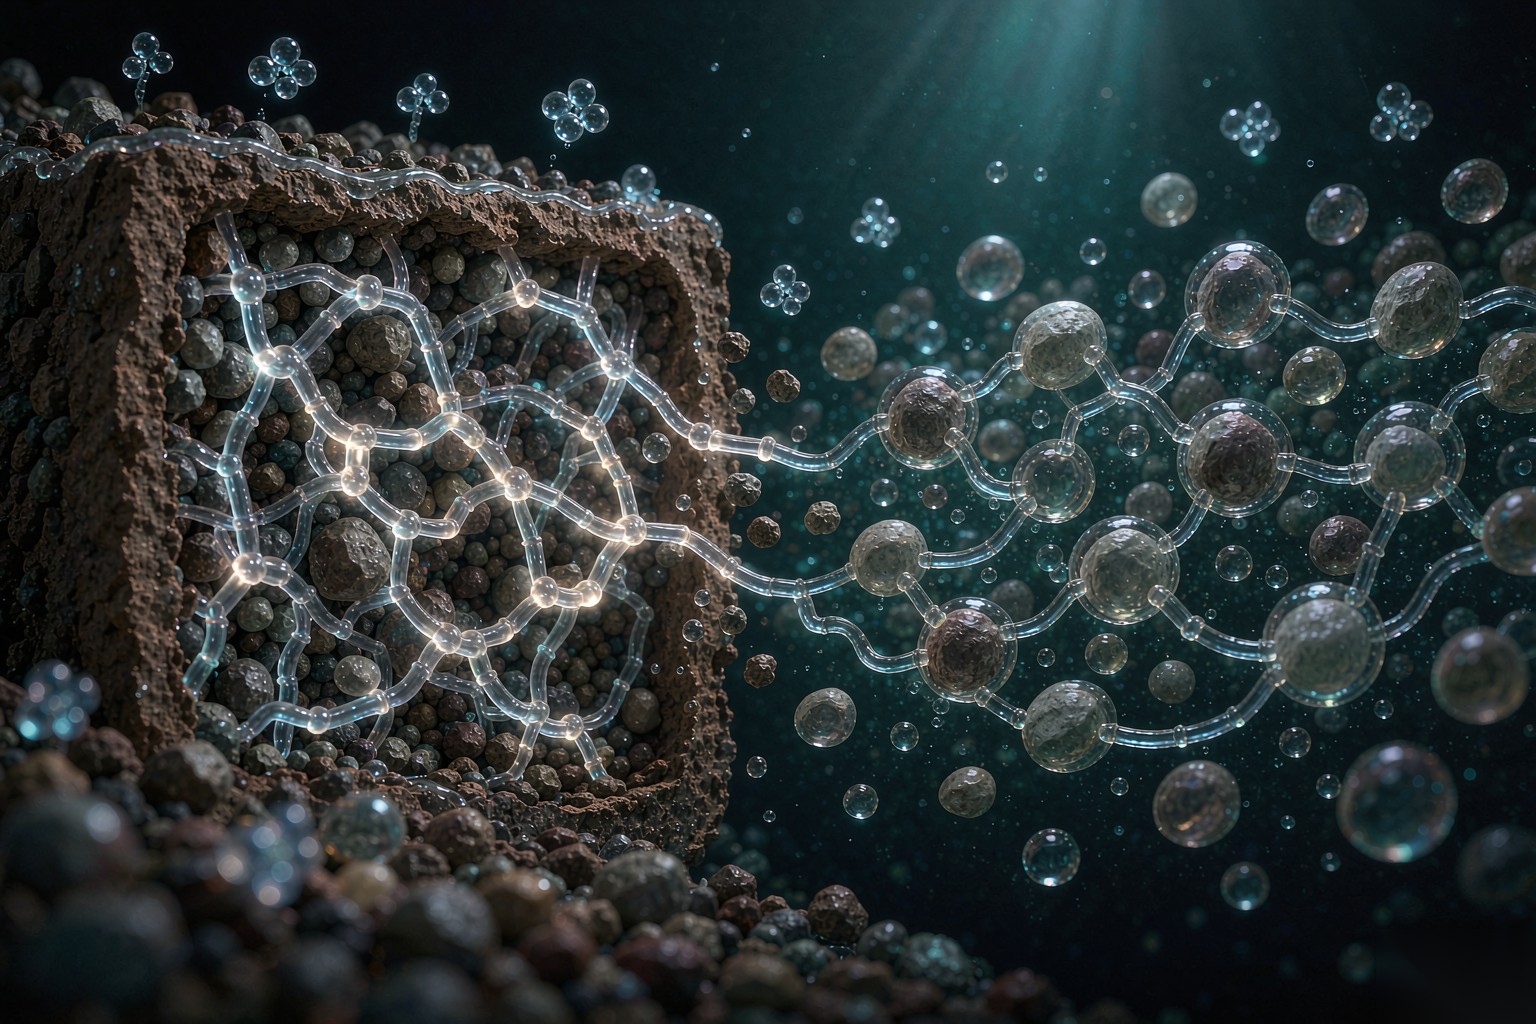
图2:CMC在坯体颗粒间的桥连机理示意
不看手感,看数。四个指标里任意一个恶化,都说明掺量或选型要回调。
现场案例:某建筑陶瓷厂做 800×800 mm 地砖,坯体长期掉边、施釉厚薄不均。把 CMC 掺量定在 0.35%(按干坯料计),低速搅拌溶解 40 分钟后加入浆池,生坯抗折强度从约 1.1 MPa 提到约 1.6 MPa;釉浆端掺量 0.3%、密度 1.72 g/cm³、涂-4 杯流速 32 s,24 h 沉降率由 8% 降到 2% 以内。这个厂用本地石灰石,电解质不算高,所以 CMC 一路够用;换成高电解质釉料的厂就没有这份运气,继续加 CMC 只会越加越稀。
把坯体配方、釉浆密度与球磨时间告诉我们,聚隆纤维素按工艺给出掺量与牌号建议并可寄样品,电话 13280657534 王伟。
图3:CMC与HPMC耐电解质对比表
按干坯料计 0.2%–0.8%,常用 0.4%–0.5%。生坯抗折强度可提升 20%–50%;超过 0.8% 强度增幅变小,还会降低坯体透气性、在排胶阶段引起开裂。
在掺量 0.1%–0.5%、密度 1.6–1.8 g/cm³、涂-4 杯流速 25–45 s 的条件下,24 h 沉降率可以压得很低。但沉降快应先查密度和球磨细度,不要一上来就加 CMC,加过头会触变过强、施釉厚薄不均。
釉料里石灰石、白云石、熔块用量大,Ca²⁺/Mg²⁺ 与电解质含量高时,CMC 会絮凝、粘度骤降,这时应换成非离子型的 HPMC;釉烧温度偏高也优先 HPMC。反过来,电解质低的配方用 CMC 成本更省。
一般选取代度 DS 0.6–0.8、2% 水溶液粘度 300–1000 mPa·s。坯体用偏低粘度段便于渗透,釉浆用中高粘度段便于建立屈服值;溶解时低速搅拌 30–60 分钟,粉料分批撒入避免抱团。
HPMC 价格量级约为 CMC 的 2–3 倍。只有高电解质釉料或釉温偏高的场景才值得换;电解质低、成本敏感的坯体和釉浆,用 CMC 更划算,且溶解更快、操作更简单。


