
工业级羧甲基纤维素钠(CMC)在玻璃纤维浸润剂中主要作成膜剂与集束剂使用:它在单丝表面形成连续薄膜,把几十根到上千根单丝粘成一束,减少拉丝、络纱、短切过程中的毛丝与断头,同时带走表面静电。水溶性配方中CMC固含量通常占浸润剂总固含量的5%~20%,原丝上的浸润剂附着量控制在0.5%~1.2%。
刚拉出来的玻璃单丝表面光滑、脆性大,耐磨性差,不经处理直接络纱会产生大量毛丝,强度损失可达三成以上。浸润剂的作用是在单丝表面建立一层有机膜,一方面保护表面微裂纹不扩展,另一方面提供集束性和后续与树脂的相容界面。
浸润剂是个多组分体系,一般包含成膜剂、偶联剂、润滑剂、抗静电剂和交联剂。成膜剂占固含量的主体,决定膜的手感、柔韧性和集束强度;CMC属于水溶性成膜剂,配在乳液型成膜剂里用来调节膜的水溶性与成本。
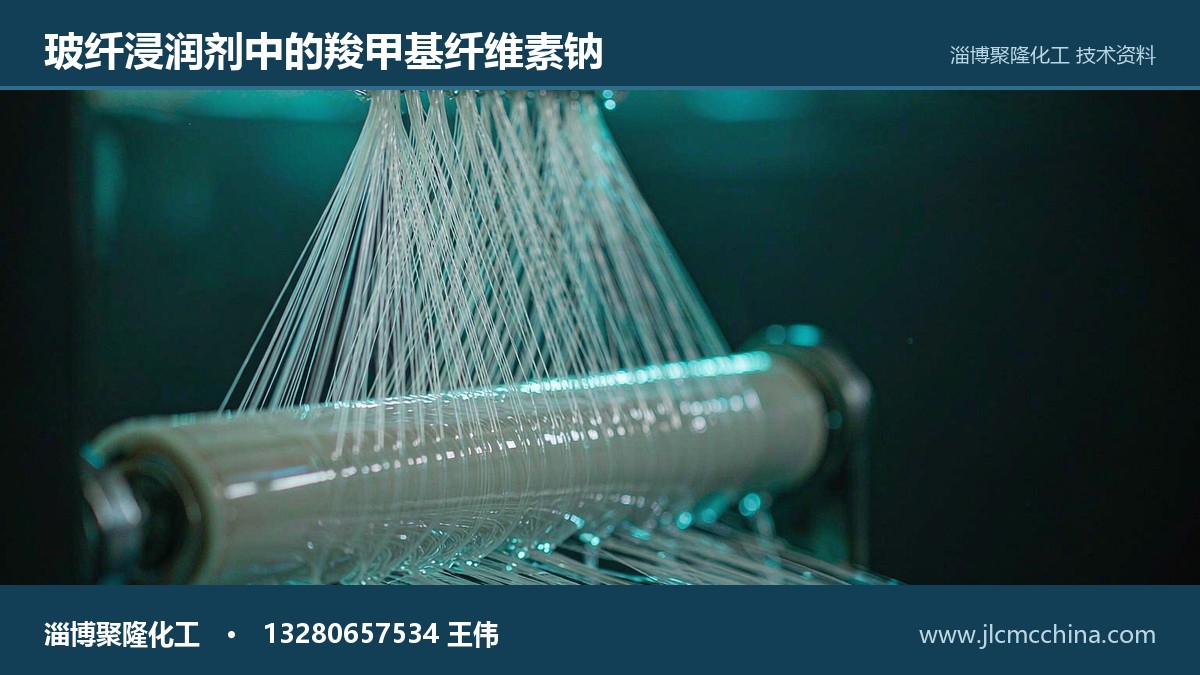
图1:玻璃纤维拉丝漏板下丝束经浸润辊涂覆的现场特写
其一是成膜。CMC水溶液干燥后形成透明、柔韧的薄膜,包覆在单丝表面,降低纤维与导辊之间的摩擦系数。膜厚通常在亚微米量级,太厚会让纱线发硬、短切时不易分散,太薄则保护不足。
其二是集束。CMC的粘性把单丝粘成束,保证纱线在高速络纱时不散股。集束性不足的典型表现是纱线起毛、断头率上升;集束过强则短切毡的分散性变差,出现结块。
其三是抗静电与工艺适配。CMC吸湿后能在纤维表面形成导电水膜,帮助泄放静电,减少缠绕导辊。这一点在干燥季节和低湿度车间比在南方梅雨季更明显。
建议选中粘度、中取代度的工业级产品:2%水溶液25℃粘度300~1500 mPa·s,取代度0.6~0.9。粘度太高,浸润剂槽液偏稠,涂覆不匀且容易在导辊上结皮;粘度太低,成膜强度不足,集束性差。
取代度影响水溶性和耐硬水性。取代度偏低的型号在硬水配制时容易析出,槽液出现絮状物;取代度0.8以上溶解更充分,但膜的抗水性下降,需要配合交联剂或提高干燥温度来补。
配液顺序要固定:先加水,再加CMC预溶成2%~3%的母液,静置消泡后再依次加入偶联剂、润滑剂,再调pH。CMC直接与高浓度偶联剂接触会局部析出,形成难消的颗粒。
槽液固含量一般控制在3%~8%,温度维持25~35℃。温度过低CMC溶解慢、粘度爬升滞后;超过40℃长时间循环会加速降解,粘度逐日下降。原丝干燥温度建议110~130℃,过高会让CMC膜泛黄变脆,过低则膜未完全成膜,集束力不足。
毛丝多、断头率高:先查浸润剂附着量是否偏低,再查CMC粘度是否衰减。槽液结皮、导辊粘料:CMC浓度偏高或干燥温度过高,降低固含量并检查烘干曲线。短切毡结块、分散不开:集束过强,减少CMC用量或加入分散助剂。纱线发硬、手感差:膜太厚,降低附着量。
河北一家玻纤制品企业生产短切毡,原配方用淀粉型成膜剂,夏季槽液容易发霉变质,换槽周期只有三四天,且对配制水硬度敏感。改用CMC与低 Tg 乳液复配后,槽液稳定性延长到一周以上,短切毡的毛丝率从抽检的3%左右降到1%以内,烘干后手感也更柔。这类替代在短切毡和中低端方格布上比较常见,高强纱仍需保留乳液型成膜剂为主。
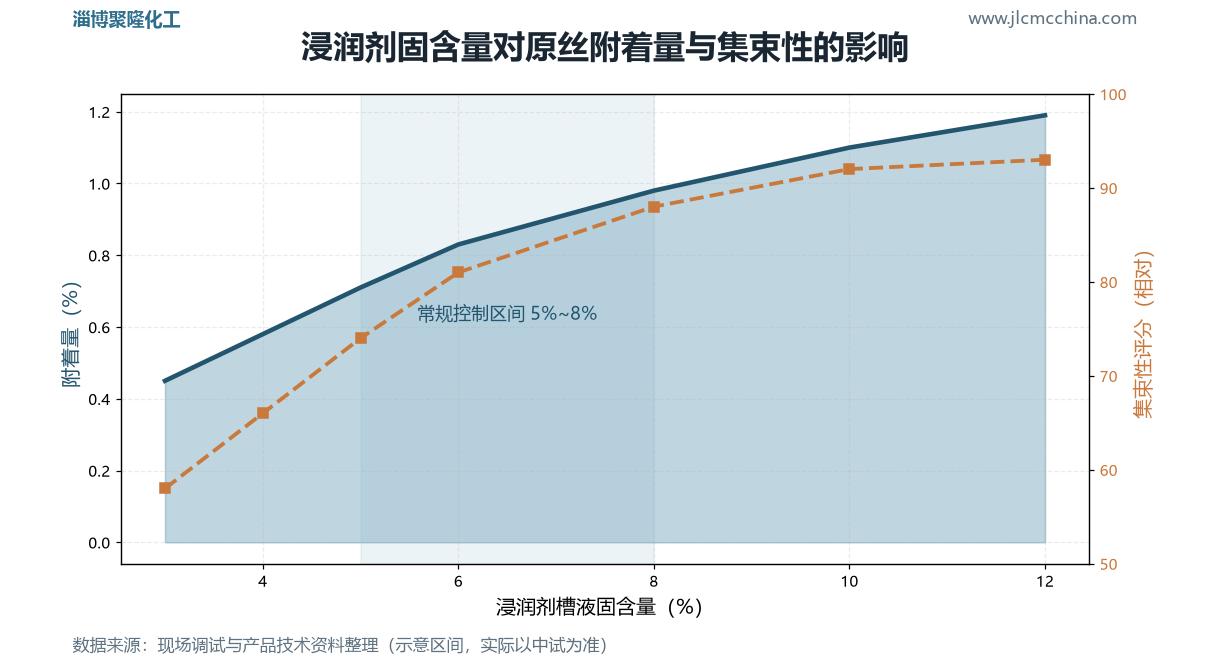
图2:浸润剂中CMC固含量与集束强度、毛丝率的对应关系
与偶联剂的顺序影响很大。硅烷偶联剂水解后活性很高,直接与CMC母液高浓度接触会局部凝胶,形成难以过滤的颗粒,槽液里出现絮状悬浮物,随后糊在导辊上。正确做法是偶联剂先用稀醋酸调pH水解,稀释到0.5%以下再缓慢加入CMC母液,全程保持搅拌。
与润滑剂的关系是此消彼长。CMC本身提供一定滑爽感,配方里再加蜡类润滑剂时总量要控制,否则纱线太滑,络纱时张力建不起来,筒子成型松垮。反过来润滑不足时,CMC膜在高速导辊上被磨掉,毛丝会集中在导辊出口。
抗静电剂要根据车间湿度调。CMC吸湿后自带一定导电能力,在相对湿度50%以上的车间可以少加或不加;北方冬季湿度低于30%时,单靠CMC不足,需要补加季铵盐类抗静电剂,否则纱线缠绕皮辊、断头率上升。
差异不小。短切毡要求集束后容易被短切刀切断、又能均匀分散,CMC用量偏中低,通常占浸润剂固含量的5%~10%;方格布与连续纱强调集束强度和耐磨,用量可提到10%~20%;喷射纱对分散性要求高,CMC用多了会结块堵枪,一般控制在8%以下并配合分散助剂。
还有一层是原丝直径。单丝直径细的品种比表面积大,同样附着量下膜更薄,需要适当提高浸润剂浓度;粗直径纱线膜相对厚,过量会让手感发硬。
存放环节也影响结果。CMC受潮后表层结块,配母液时外层先溶胀、内部仍是干粉,形成鱼眼状胶团,这些胶团一旦进入槽液就很难消除,会随纱线带到导辊上形成粘点。仓库保持干燥、开袋后当班用完,是成本较低的稳定措施。配液用水建议做软化处理,硬度高于200 mg/L时槽液容易出现絮状析出,需要相应提高取代度或加螯合剂。
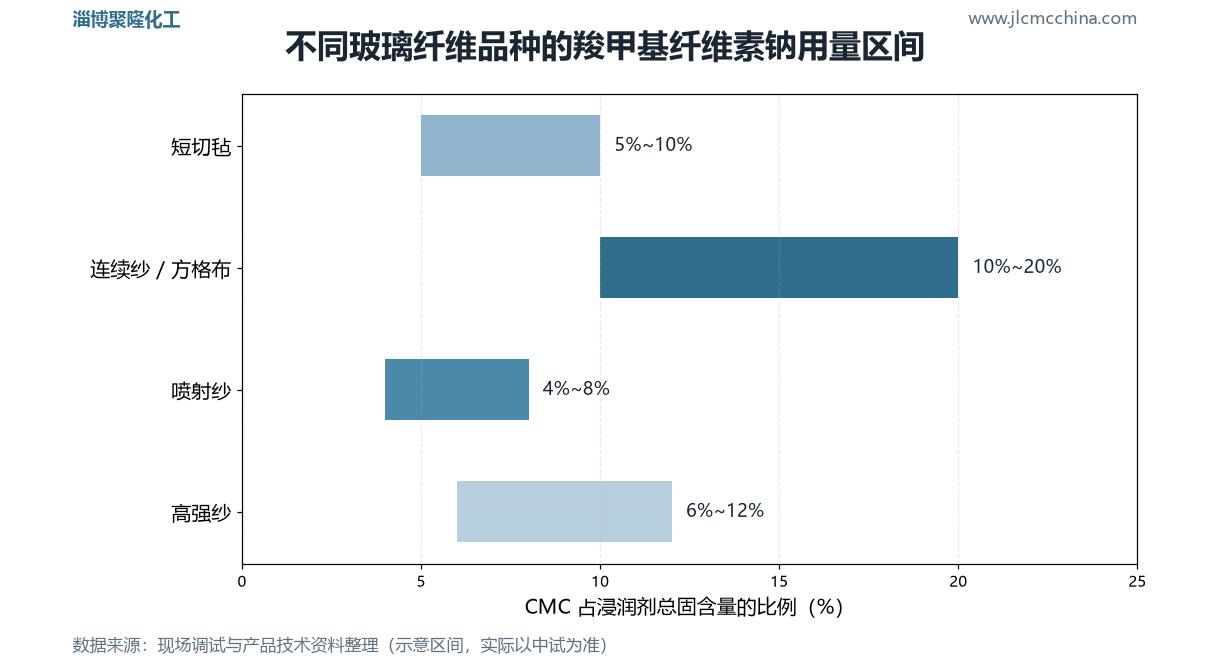
图3:不同玻纤品种的羧甲基纤维素钠用量区间示意
一看取代度和粘度的批间一致性,浸润剂槽液是连续循环的,两批料粘度差一档就要重新调固含量;二看水不溶物,含量高的型号在槽液里会慢慢沉积,堵塞过滤器和喷淋;三看溶解速度,现场配母液讲究效率,溶解慢的型号要延长搅拌时间,影响换槽节拍。
另外要明确是工业级用途。玻纤浸润剂属于工业助剂场景,按工业级常规型号采购即可。
本文由淄博聚隆化工技术部撰写,最后更新:2026-11-16。所述产品均仅限工业用途。
Q1. 玻璃纤维浸润剂里羧甲基纤维素钠(CMC)加多少?
A:CMC固含量一般占浸润剂总固含量的5%~20%,原丝上的浸润剂总附着量控制在0.5%~1.2%。具体比例要按纱线品种和后续工序调,短切毡偏低、高强纱偏高。
Q2. CMC在浸润剂中选什么粘度和取代度?
A:建议2%水溶液25℃粘度300~1500 mPa·s、取代度0.6~0.9。粘度过高槽液结皮、涂覆不匀;取代度偏低在硬水中易析出,0.8以上溶解更充分但膜抗水性下降。
Q3. 用CMC替代淀粉型成膜剂有什么好处?
A:槽液稳定性更好,不易霉变,换槽周期可从三四天延长到一周以上;对配制水硬度的适应性更强;成膜柔韧,短切毡毛丝率可明显下降。高强度纱仍需以乳液型成膜剂为主。
Q4. 浸润剂槽液结皮、导辊粘料是什么原因?
A:多半是CMC浓度偏高或干燥温度过高导致膜未完全固化而回粘。可先降低槽液固含量、把烘干温度控制在110~130℃,并检查导辊清洁周期。
Q5. CMC配浸润剂槽液要注意什么顺序?
A:先加水,把CMC预溶成2%~3%母液并静置消泡,再依次加偶联剂、润滑剂,再调pH。CMC直接接触高浓度偶联剂会局部析出,形成难消除的颗粒。


