速查结论:羧甲基纤维素钠(CMC,Sodium Carboxymethyl Cellulose)在经纱上浆中作辅助浆料兼浆膜改性剂,常规占浆料总干重的 10%–30%,用于替代部分聚乙烯醇(PVA)和变性淀粉。它主要改善三件事:浆膜柔韧性、浆液对纱线的抱合力、以及退浆的彻底性。上浆率按织物品种定,纯棉品种 6%–10%,涤棉混纺 8%–12%。
为什么织造厂愿意用它:PVA 浆膜强度高但退浆难,退浆废水 COD 动辄上万,处理成本逐年上涨;CMC 属天然高分子改性物,生物降解性好,退浆废水 COD 可降三成以上。在环保压力大的织造集中区,这个账已经算得过来了。
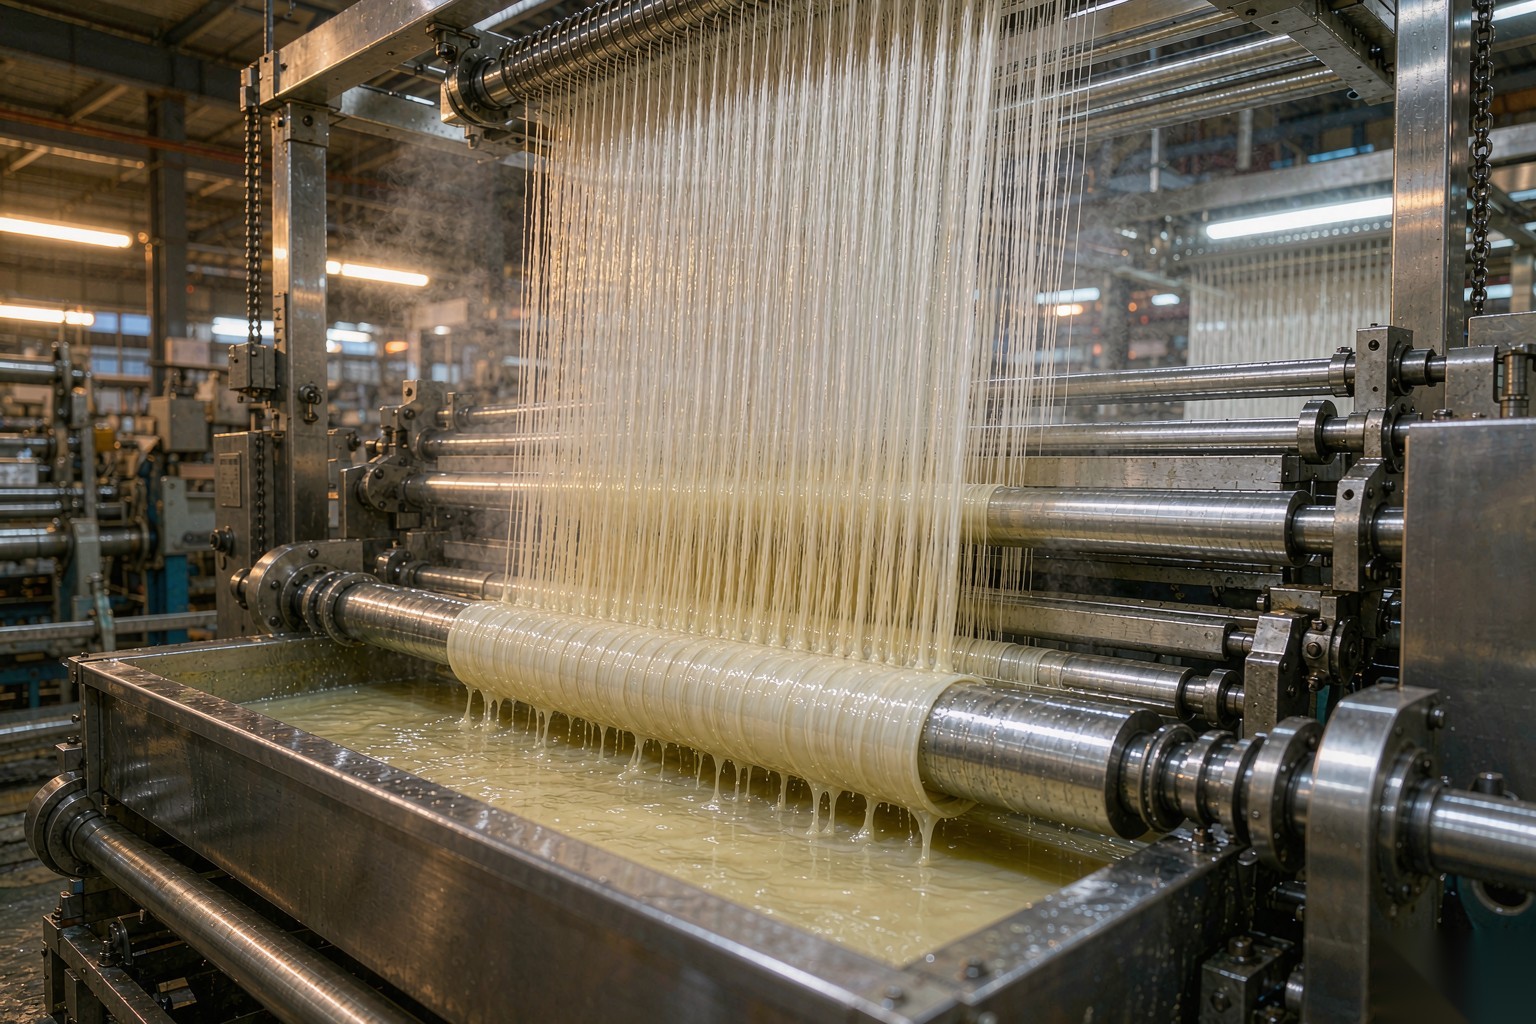
图1:浆纱机片纱过浆槽:CMC 浆液上浆作业
上浆率不是越高越好,够用就行,多了浪费浆料还增加退浆负担。纯棉高密织物(如 40S×40S 133×72)上浆率取 8%–10%;纯棉中密织物 6%–8%;涤棉混纺 65/35 因涤纶疏水、抱合力差,上浆率要提到 9%–12%。
喷气织机对浆膜强度要求高于有梭织机,同样品种在喷气上通常上调 1–2 个百分点。浆纱车速高的场合,浆膜耐磨性要求也同步提高,这时 CMC 的比例可以往上取到 25%–30%,靠它改善浆膜的柔韧和耐磨平衡。
浆液浓度和上浆率是两件事。浆液含固量常规 4%–8%,上浆率靠压浆辊压力调节。浓度高但压浆辊压力不足,浆液只挂在纱表面,织造时一磨就掉,反而起毛断经。
典型棉织物浆料配方(按干重占比):变性淀粉 60%–75%、PVA 10%–25%、CMC 8%–15%、后上蜡 0.2%–0.5%。CMC 在这里是"调和剂"——淀粉浆膜脆,PVA 浆膜强但硬,CMC 插在中间把两者的短板补上,让浆膜既有强度又有延伸。
纯淀粉浆加 CMC 的比例可以更高,取 15%–25%。因为 CMC 的羧基与淀粉羟基形成氢键网络,能显著提升淀粉浆膜的拉伸强度和耐磨性,同时降低浆液的凝胶倾向,减少浆槽结皮。
要降 PVA 用量时,用 CMC 替代的实操边界是:PVA 从 25% 压到 12%–15%,CMC 从 8% 提到 15%–20%,其余由变性淀粉补足。这个比例下浆纱增强率和减伸率基本不掉,但退浆温度可以从 95℃ 降到 80℃ 左右,蒸汽消耗和废水 COD 同步下降。
CMC 的取代度选 DS 0.6–0.8,2% 水溶液粘度 300–800 mPa·s。DS 太低水溶性差、浆液易分层;太高则浆膜偏软,耐磨性下降。粘度太高会拖慢浆液渗透,造成表面结皮、内部不上浆。
调浆顺序:先在不锈钢调浆桶里加常温水,开搅拌缓慢撒入 CMC 干粉,溶胀 30 分钟以上至无颗粒,再加入已糊化的淀粉浆和 PVA 溶液。CMC 直接和淀粉一起投料会抱团,形成的胶块过筛都过不掉,只能整桶报废。
浆槽温度控制在 85–95℃。CMC 溶液在高温下粘度会降,这是正常现象,不要因为看着稀就加粉——冷却到纱线上之后粘度会回升。判断浆液状态要看含固量和手感,不要只看黏度计读数。
压浆辊压力按品种调,常规 0.2–0.35 MPa。压力不足浆液浮在表面,织造起毛;压力过大浆液被挤光,纱线强度不够,断经率上升。
退浆环节是 CMC 的优势区。CMC 属水溶性浆料,80℃ 热水加少量退浆剂即可退净,退浆率可做到 95% 以上。PVA 则需要高温加氧化剂,退不干净会在布面形成浆斑,染色时出现色差。
江苏一家年产 4000 万米纯棉坯布的织造厂,原配方是变性淀粉 62% + PVA 26% + 助剂 12%,退浆废水 COD 约 12000 mg/L,污水处理站长期超负荷。改配方后为变性淀粉 68% + PVA 13% + CMC 16% + 助剂 3%,上浆率从 9.2% 调到 9.0%,浆纱增强率保持 18% 左右、减伸率 12% 以内,织机效率未降。退浆工序温度从 95℃ 降到 82℃,退浆废水 COD 降至 7800 mg/L 左右,污水处理负荷明显缓解。CMC 用量按每月 18 吨计,虽然浆料成本小幅上升,但蒸汽和污水处理两块省下来的费用覆盖后仍有盈余。
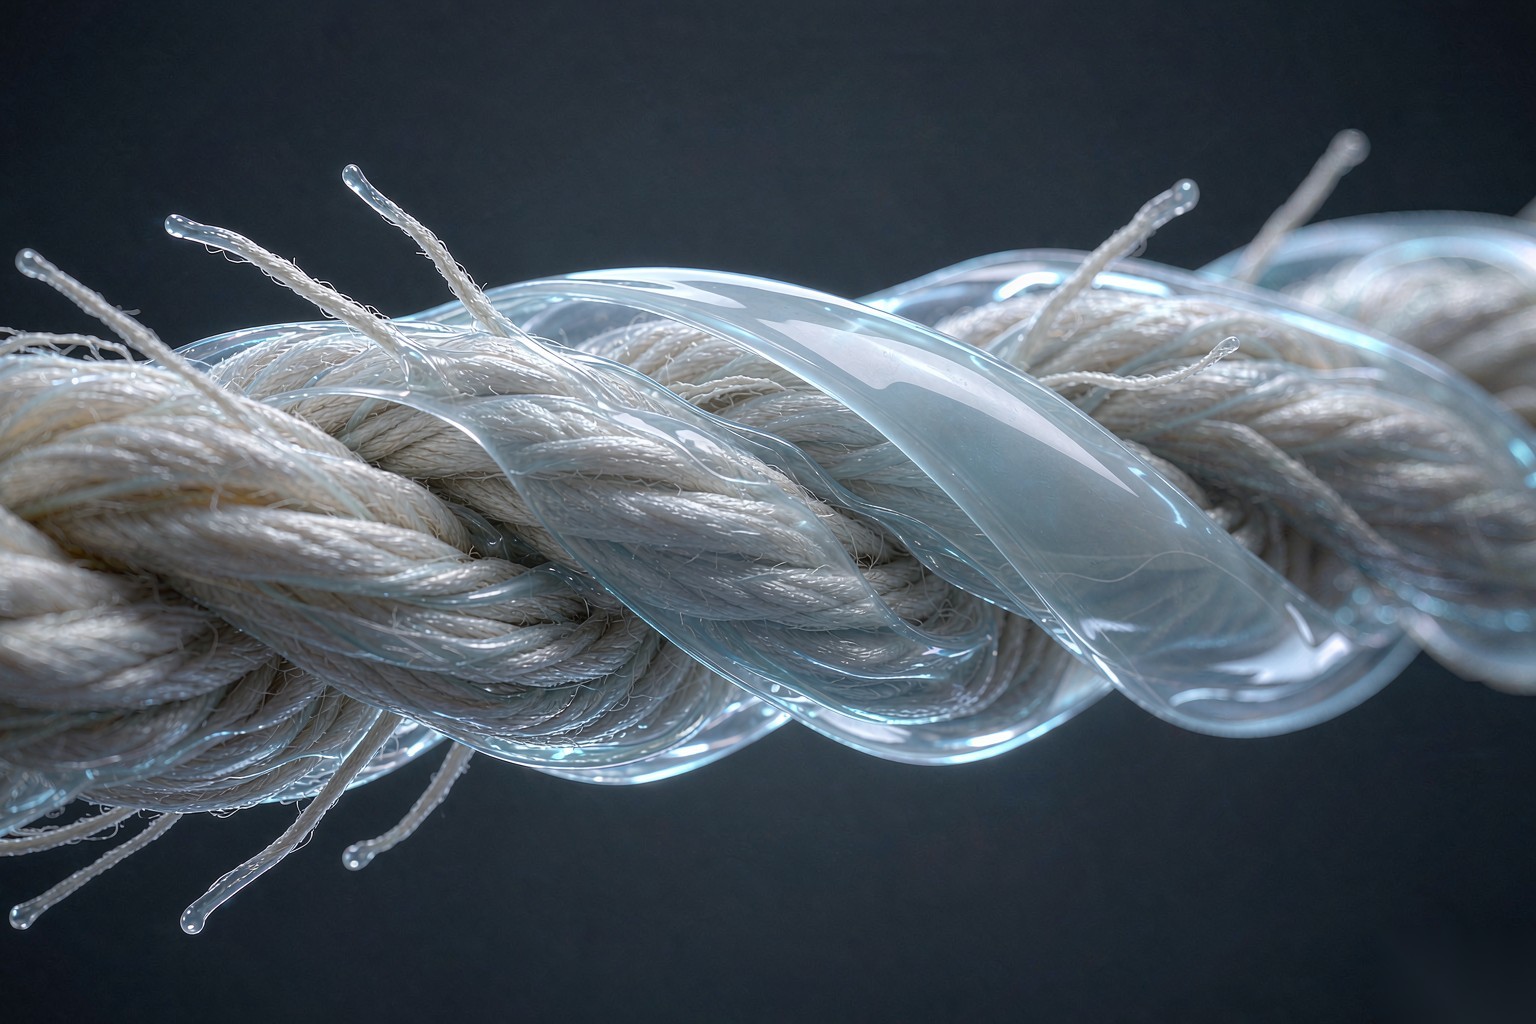
图2:CMC 浆膜包覆纱体并贴伏毛羽的微观形态
织造起毛、断经多,先查浆膜耐磨性。CMC 比例偏低或粘度选得太低是常见原因,可上调 CMC 至 20% 并选 500–800 mPa·s 档。
浆纱手感发硬、伸长率低,通常是 PVA 比例过高。在保证织造效率的前提下把 PVA 压下来、CMC 提上去,浆膜会明显变柔。
浆槽结皮、浆液分层,看 CMC 溶解是否彻底和浆液 pH。CMC 在 pH 低于 5 时容易析出,浆液 pH 应控制在 6–8;溶解不彻底则会持续结皮。
退浆不净、布面浆斑,除退浆工艺外还要查 CMC 的取代度。DS 低于 0.5 的 CMC 水溶性差,退浆困难,采购时务必核对 COA。
纺织上浆用 CMC 要关注四项:取代度 DS(0.6–0.8)、2% 水溶液粘度、水分(≤10%)、水不溶物含量。水不溶物高的 CMC 会在浆膜上形成颗粒,织造时刮伤纱线,也会在布面留下浆斑,这一项常被忽略但影响直接。
另外建议做小样上浆试验再批量采购。不同厂家 CMC 的取代均匀性差异较大,同样标称 DS 0.7,实际浆膜强度和退浆难易可能差一档。用实际纱线和浆纱机做 500 米小样,测增强率、减伸率和退浆率三项,比看 COA 更可靠。
很多厂算浆料成本只算单价乘用量,漏掉了退浆和污水处理的隐性支出。完整口径应该是:浆料采购成本+调浆蒸汽消耗+退浆蒸汽与药剂+退浆废水处理成本。PVA 的采购单价低于 CMC,但退浆需要 95℃ 高温加氧化剂,废水 COD 高、处理费用重;CMC 单价高一些,退浆温度低、生物降解性好,把后两项加进来,全口径成本往往反过来。建议按每万米布做一次全口径测算再定配方,而不是只比浆料报价。
图3:喷气织机经纱开口:上浆质量决定断经率
问:羧甲基纤维素钠在经纱上浆中加多少?
答:按浆料总干重计 10%–30%。纯棉配方常取 8%–15%,替代 PVA 时提到 15%–20%;纯淀粉浆体系可加到 15%–25% 改善浆膜强度。
问:经纱上浆率一般控制在多少?
答:纯棉高密织物 8%–10%,纯棉中密 6%–8%,涤棉混纺 9%–12%;喷气织机比有梭织机高 1–2 个百分点。上浆率靠压浆辊压力调节,不是靠提高浆液浓度。
问:羧甲基纤维素钠能替代聚乙烯醇(PVA)吗?
答:能替代一部分。实操边界是 PVA 从 25% 压到 12%–15%,CMC 提到 15%–20%,其余由变性淀粉补足,此时浆纱增强率与减伸率基本不掉,退浆温度可从 95℃ 降到 80℃ 左右。
问:上浆用羧甲基纤维素钠选什么取代度和粘度?
答:取代度 DS 0.6–0.8,2% 水溶液粘度 300–800 mPa·s。DS 太低水溶性差、浆液易分层;太高浆膜偏软耐磨性下降。
问:浆槽结皮、浆液分层是什么原因?
答:多为 CMC 溶解不彻底或浆液 pH 偏低。CMC 在 pH 低于 5 时易析出,浆液 pH 应控制 6–8;干粉须缓慢撒入水中溶胀 30 分钟以上,不可与淀粉同时投料。
聚隆纤维素生产工业级羧甲基纤维素钠(CMC)、羟丙基甲基纤维素(HPMC)与羧甲基淀粉钠(CMS),纺织上浆、印染、造纸等方向的浆料选型可按品种与织机类型沟通。