


联系我们

羧甲基淀粉钠(CMS)造纸表面施胶工艺与用量要点
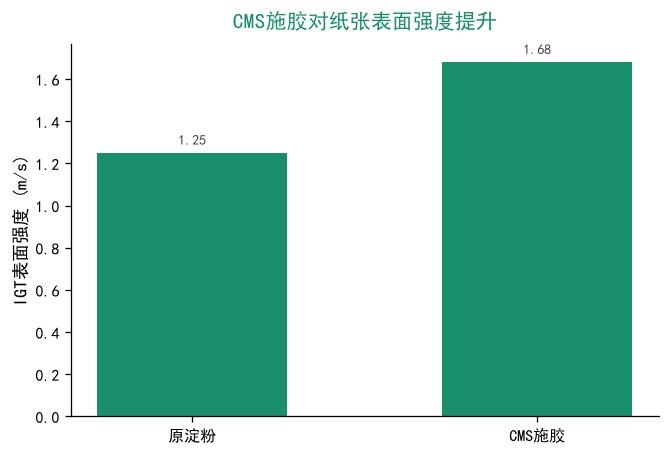
羧甲基淀粉钠(CMS)用于造纸表面施胶可部分替代氧化淀粉,是工业级施胶助剂中的一种常用选择。其阴离子基团能与纤维形成氢键与离子作用,使施胶层更均匀,印刷适性随之改善。表面施胶涂布量通常控制在1.2至2.5 g/m²,浆液黏度建议保持在15至35 mPa·s,纸张表面强度(IGT)可提升约30%至45%,综合施胶成本下降15%至25%,断头率也可降低10%至20%。其取代度一般控制在0.6至0.9,黏度可按机台灵活选型。在涂布粘合环节,CMS还可作为辅助粘合剂改善层间结合,应用范围较宽。聚隆纤维素提供的工业级羧甲基淀粉钠(CMS)适配膜转移与辊式施胶两类机台,冷水可溶、成膜连续。
羧甲基淀粉钠(CMS)表面施胶一般涂多少?
在实际生产中,羧甲基淀粉钠(CMS)表面施胶的涂布量多控制在1.2至2.5 g/m²,具体随纸种调整:文化用纸取1.2至1.8 g/m²,涂布原纸取1.8至2.5 g/m²。对于瓦楞原纸,施胶量可下探至1.0 g/m²;高档铜版原纸宜取上限2.5 g/m²,以获得更平整的印刷表面。用量偏低时成膜不足、拉毛抵抗差;用量偏高则易粘辊并增加干燥负荷。某文化用纸厂将氧化淀粉替换为30%工业级羧甲基淀粉钠(CMS),在2.0 g/m²涂布量、20 mPa·s黏度下,IGT表面强度由180 cm/min提升至255 cm/min,断头率下降约20%,每吨纸施胶成本降低约180元。该厂同时将干燥温度由110℃调至125℃,施胶液渗透减少,表面吸收重量(Cobb)由38 g/m²降至26 g/m²。现场通常以涂布棒或计量棒控制上胶量,配合红外干燥可缩短熟化时间约15%。
膜转移施胶时浆液黏度怎么选?
膜转移施胶推荐浆液黏度15至35 mPa·s,固含量8%至12%,pH控制在6.5至8.0。黏度偏低时膜厚不均、易透底;偏高则转移困难、易产生条痕与辊面结皮。建议先以20 mPa·s、10%固含量打样,再按纸机速度在600至1200 m/min区间调整;车速每提高200 m/min,黏度可下调约3 mPa·s。施胶辊线压力建议控制在80至150 kN/m,压力过大膜层偏薄、过小则转移量不足;压区温度以50至70℃为宜。夏季水温偏高时浆液易降解,建议添加少量防腐剂并将储罐温度控制在35℃以下,每班检测一次黏度,偏差超过5 mPa·s即调整配比。新配方上线前建议做3至5次连续性打样,确认膜面无针孔与条道后再批量切换。该类成膜与增强思路与陶瓷坯体增强工艺有相近之处,可参考跨行业经验优化配方。
陶瓷增强工艺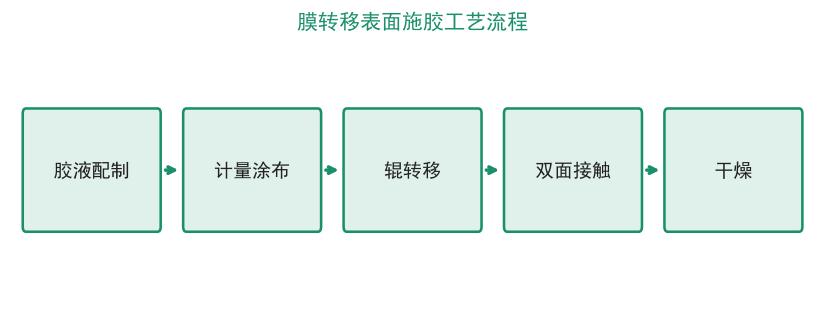
羧甲基淀粉钠(CMS)与氧化淀粉性能差别?
相比氧化淀粉,工业级羧甲基淀粉钠(CMS)冷水可溶、成膜更连续,表面强度提升约30%至45%,且对填料留着有一定帮助。在涂布粘合中,CMS可使涂料保水性提高约15%,减少掉粉与断头;与乳胶复配时,乳胶用量可降低8%至15%而不明显损失层间结合力。实验显示,相同涂布量下CMS施胶纸的印刷光泽度可提高约12%,油墨吸收更均匀;在高速印刷机上,糊版与掉毛现象减少约25%。CMS与氧化淀粉可二元复配,复配比例可在10%至50%之间灵活调整,兼顾成本与成膜强度,便于逐步替代。在再生纸施胶中,CMS对细小纤维的包覆作用明显,可提升纸页匀度约8%。其与涂料增稠及PVC体系有相通机理,可对比研究以平衡成本与性能。
涂布粘合参数涂布粘合里CMS用量与配比如何定?
在涂布粘合配方中,工业级羧甲基淀粉钠(CMS)常按颜料质量的1.5%至4.0%添加,与乳胶类粘合剂复配可提升层间结合力。某白卡纸线采用2.8% CMS替代部分乳胶,层间结合力(Scott)提升约18%,每吨涂料成本下降约12%;另一厂家在铜版纸底涂以3.0% CMS配合12%固含量,表面平滑度提升约9%。白卡纸面涂中CMS占比不宜超过颜料质量的3.0%,过高会使涂料触变增强、刮刀负荷上升,影响涂布均匀性。调配时先将CMS与部分水预糊化,再与乳胶、颜料一同高速分散15至25分钟;若黏度偏高,可补加温水稀释至涂布所需12至25 mPa·s。生产切换时先用清水冲洗管道,再用30℃温水循环10分钟,可避免CMS与乳胶局部絮凝。该思路与乳胶漆增稠体系可对照参考。
乳胶漆对比研究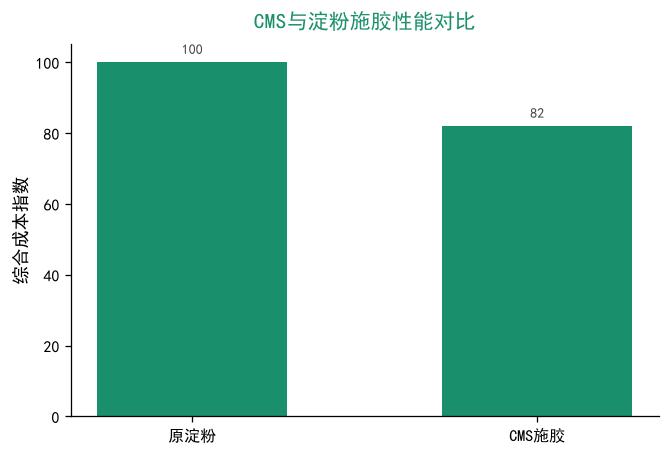
工业级CMS储存与溶解要注意什么?
工业级羧甲基淀粉钠(CMS)应存放于干燥通风处,避免吸潮结块,堆码高度建议不超过1.5 m。溶解时用30至50℃温水,按5%至10%浓度缓慢加入并持续搅拌20至40分钟,即可得到均匀浆液;若直接使用冷水,需延长溶解时间至60分钟以上。开袋后应在30天内用完,未用完需扎口密封;若发现结块,过40目筛后不影响使用,但溶解时间需相应延长。建议建立批次台账,记录每批产品的黏度与取代度,便于质量追溯与工艺参数复现。定期检测黏度与pH,可保障表面施胶与涂布粘合效果稳定。