
工业级 HPMC 在建材 3D 打印砂浆里做流变与保水调节剂:靠增稠让挤出料浆有合适屈服值、打印不塌,靠保水延缓凝结、给足打印窗口。下面把 HPMC 在建材 3D 打印里的作用、用量、选型与常见故障讲清。
建筑 3D 打印靠喷嘴挤出砂浆逐层堆叠,料浆既要能顺畅挤出,又要在堆叠后不流淌、不塌层。HPMC 溶于水后增稠、赋予触变:静态高粘抗垂、动态低粘易挤出;保水延缓水分迁移,给足层间结合窗口。和石膏、陶瓷打印坯体一样,HPMC 调节的是"挤得出、立得住",机理与抹灰砂浆保水抗垂相通。
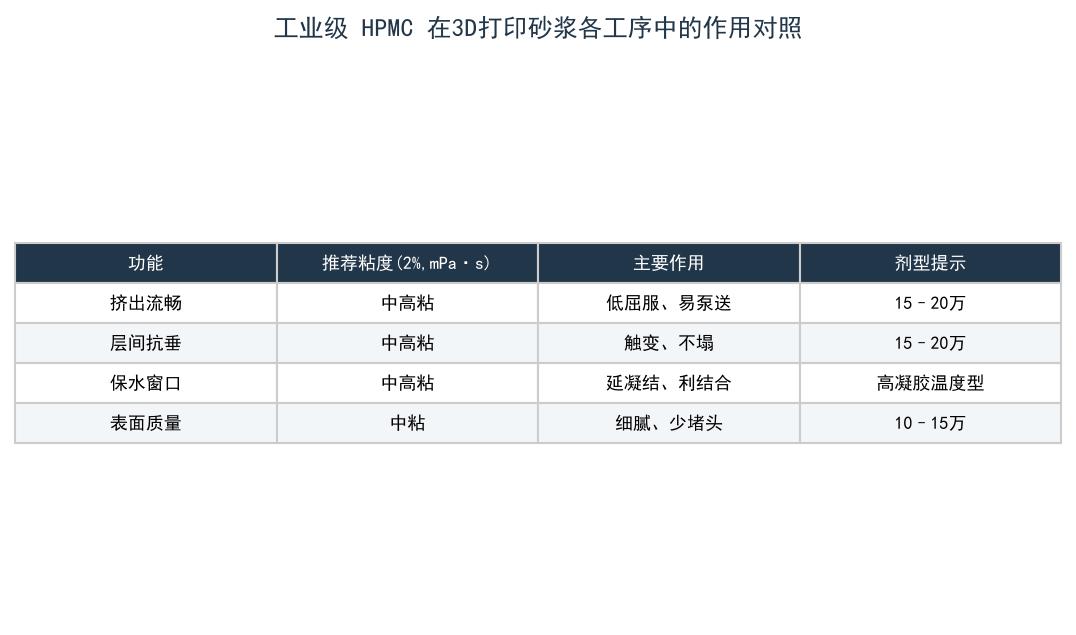
图1:工业级 HPMC 在3D打印砂浆各工序中的作用对照
打印砂浆偏中高粘:选 15–20 万保水抗垂;细丝高精度打印可选 10–15 万兼顾挤出;高温车间优先高凝胶温度型,避免提前凝胶堵头。和保温砂浆、界面剂一样,HPMC 粘度档与凝胶温度共同决定打印窗口,选型先看设备挤出压力再定档。同一档内优先速溶型,干混分散快。
常规 HPMC 添加量约 0.2–1.0%(占胶砂,示意区间):细丝高精度取低限、大构件粗挤出取高限。实际以挤出顺畅度、层高保持与开放时间为准,小试标定后再放量。和填缝、美缝剂一样,先用低限试打,再按塌陷与堵头情况上调,避免过量导致料浆过稠、泵压高。
加少了挤出稀、层间塌陷、堵头少但成品变形;加多了挤出难、泵压高、表面粗糙。正确做法是先定粘度档与凝胶温度,再按构件尺寸小试标定用量,批次留样复测。陶瓷、石膏体系同样靠 HPMC 控制成型与保水,这是它跨建材打印通用的原因。
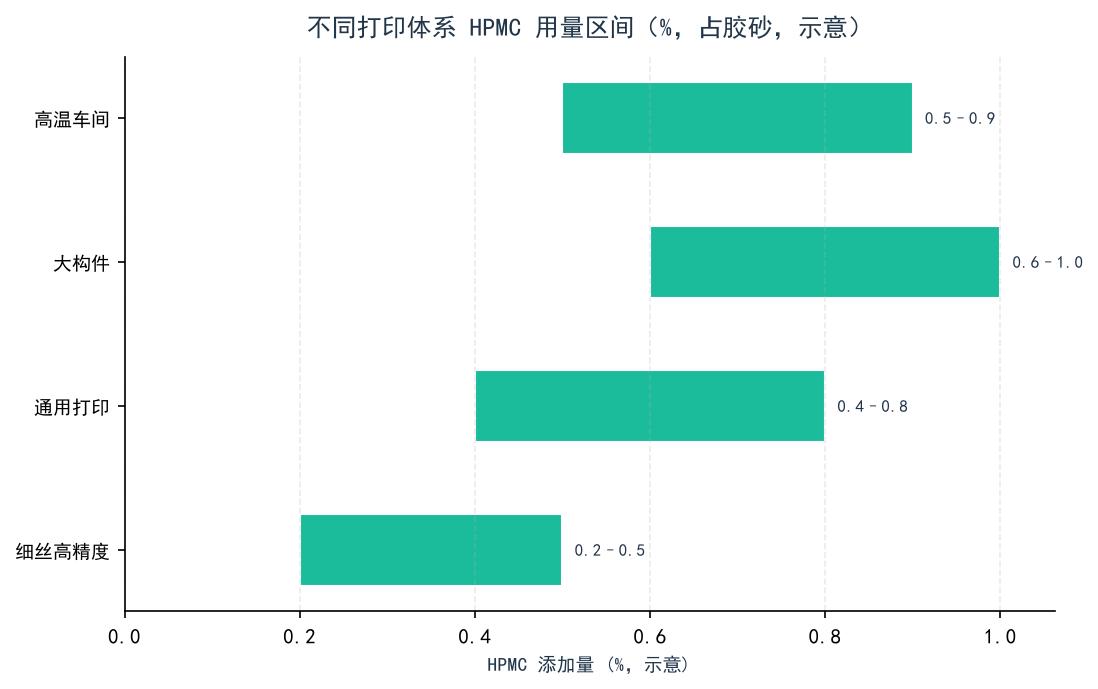
图2:不同打印体系 HPMC 用量区间示意
层间塌陷:抗垂不足,上调 HPMC 或换高凝胶温度型;挤出堵头:料浆过稠或凝胶提前,减量与降温;表面粗糙:挤出不均,调粘并延搅拌;层间脱开:开放时间不足,提保水延长窗口。把"粘度档—凝胶温度—用量"一起调,比单点加量更准。
只用工业级,认准牌号、粘度区间与检测报告,核对工业级标识。高温车间优先高凝胶温度型;不同批次留样复测粘度与甲氧基;先小试后放量。建材 3D 打印属工业级应用场景,严禁食品级、医药级流入工业产线。
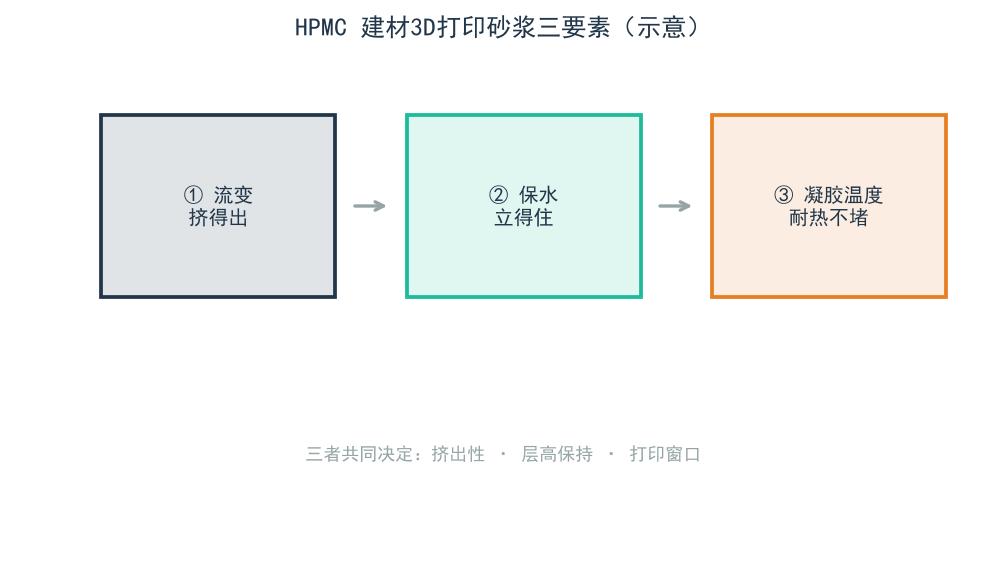
图3:HPMC 建材3D打印砂浆三要素示意
聚隆纤维素(淄博聚隆)提供工业级 HPMC 全粘度档与剂型,可随货附检测报告与样品。建议先明确应用(涂饰/保温/瓷砖胶/腻子)、粘度档与剂型需求,小试标定后再批量采购。技术选型与询价请联系聚隆纤维素,电话 13280657534 王伟,可提供同批次检测报告与免费试样。


