

工业级CMC在锂电池负极中主要作为水性粘结剂和SBR分散稳定剂使用。典型配方采用 CMC+SBR 双组份体系:CMC负责石墨/硅基负极材料的水相分散与浆料增稠,SBR提供粘弹性与极片柔韧性。选型时建议优先关注 CMC 分子量(对应 2%溶液粘度 1000-5000 mPa·s)、DS(0.7-0.9)和 NaCl 等杂质含量,CMC 添加量通常 0.8%-1.5% 对固含量。
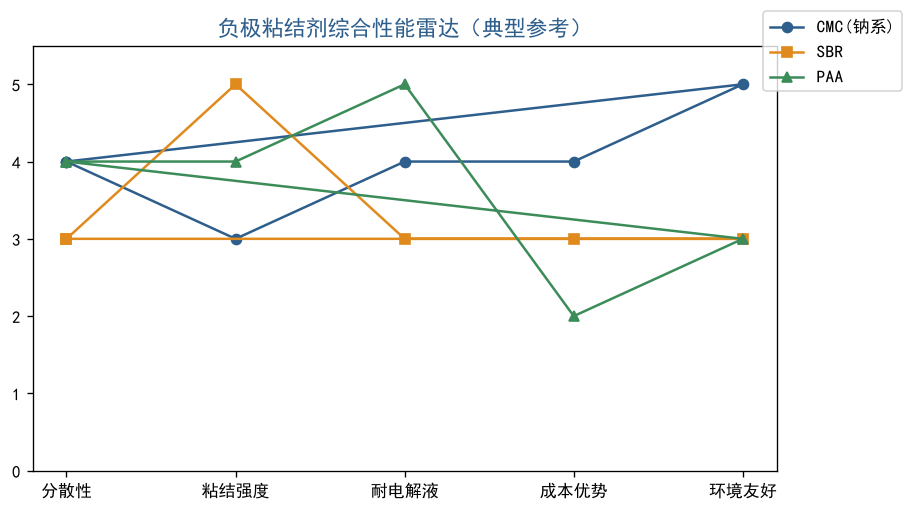
早期油性粘结剂(PVDF/NMP体系)存在成本高、NMP回收环保压力大等问题,水性CMC/SBR体系逐渐成为主流。CMC和SBR在负极浆料中分工明确:
单独使用CMC做粘结剂时,极片偏脆、辊压易开裂;单独使用SBR则分散性差、浆料易沉降。两者复配是目前工业级负极配方最稳妥的选择。
石墨和硅基材料表面疏水,在水中容易团聚。CMC通过以下机理实现分散:
匀浆工艺上,通常采用“干混-润湿-高速分散-真空脱泡”四步法。CMC建议以干粉形式均匀撒入高速搅拌的水中,避免结块;SBR则在低速搅拌阶段加入,防止破乳。关于CMC溶解速度对分散效果的影响,可参考CMC溶解速度一文。
CMC分子量(对应粘度等级)直接决定其水溶液的缠结密度和成膜强度。分子量过低,CMC无法形成足够的粘结网络,极片掉粉;分子量过高,浆料粘度过大,涂布困难和辊压开裂风险增加。
DS(取代度)影响CMC在电解液和电极界面的行为:
粘度等级选择上,负极匀浆常用 2%溶液 1000-5000 mPa·s 的中高粘 CMC,既能提供分散悬浮力,又不至于让浆料失去流动性。更多关于CMC粘度等级的信息见CMC粘度等级。
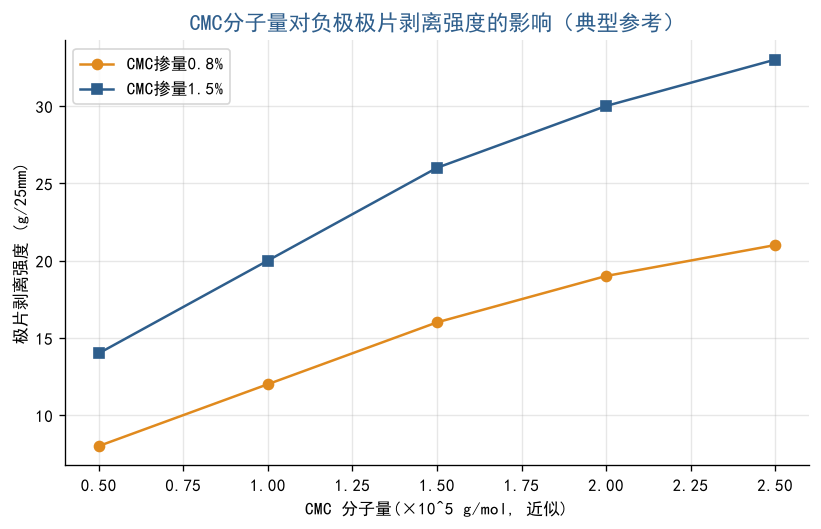
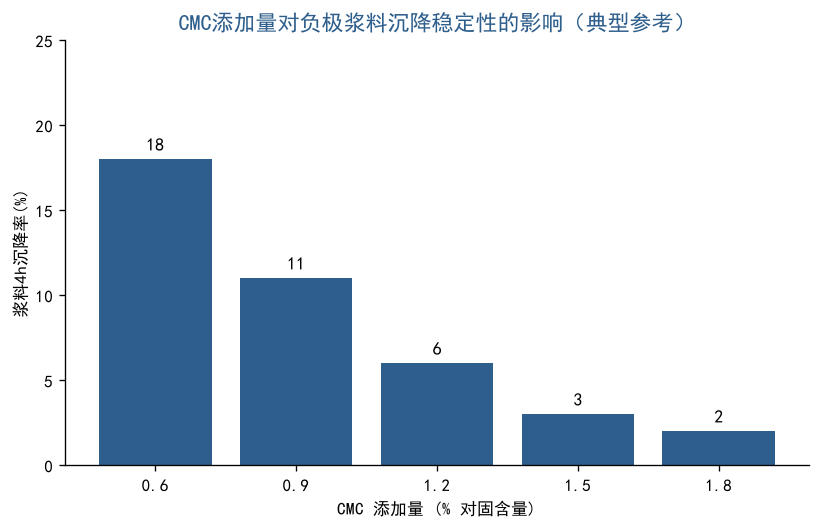
CMC添加量并非越大越好。添加量过低时,浆料沉降快、导电剂分布不均;添加量过高时,浆料过黏、涂布厚度不均、极片孔隙率下降,影响锂离子传输。
从典型工业经验看,负极浆料固含量 45%-55% 时,CMC 添加量 0.8%-1.5% 对固含量比较合理。建议先用小浆料批次做 4 小时沉降测试和极片剥离强度测试,再锁定配方。
CMC与SBR的复配比例、加入顺序、剪切速率都会影响最终效果。复配技术思路与涂料、陶瓷釉料体系有相通之处,可参阅CMC复配和CMC增稠悬浮两篇内容。
各有侧重。CMC/SBR体系工艺成熟、成本低、柔韧性好,适合石墨负极;PAA粘结力强、电解液耐受性优,适合硅基高容量负极。可按电池体系选择。
常规石墨负极 0.8%-1.5% 对固含量,硅基负极可能需要配合PAA或更高粘结剂总量,建议通过小样剥离强度和循环测试确定。
不需要。负极粘结剂属于工业级电池材料应用,应选择低金属离子杂质、电化学稳定性好的工业级CMC。
通常是投料过快或水温过高导致CMC外层迅速水合结块。建议用常温水分散、缓慢撒粉、高速剪切,并充分熟化30-60分钟。
工业级CMC常规指标样品 3-5 天可寄出;特殊分子量、低杂质指标可按负极配方需求定制。
Q1. 这两款产品的粘度该怎么选?
A:粘度与取代度、分子量共同决定用途。陶瓷与砂浆常用中粘、中高取代度;造纸与纺织上浆需要较高取代度保证溶解与成膜。建议先明确应用场景,再对照目标粘度小试确定。
Q2. 同类产品能不能互相替代?
A:不能简单替代。CMC 的增稠保水更突出,常用于陶瓷、造纸、纺织;HPMC 的成膜性与保水倍率更适合建筑砂浆与涂料。两者可在配方中复配,但替换需重新验证工艺参数,不能按等量直接换。
Q3. 检测报告应该怎么看?
A:重点核对三项:① 粘度及其检测条件(浓度、温度、转子) ② 取代度或离子度 ③ 批次 COA。只报数值不报检测条件的对比没有意义。可在本站质检报告下载页获取参考报告。
Q4. 使用时如何避免结团?
A:推荐先分散后溶解:干粉先在冷水中分散成浆,再逐步升温至60~80 ℃并持续搅拌;或投入 70 ℃ 以上热水先溶胀再稀释。少量多次加料、边搅拌边投粉是关键。


